- فاسٹ ڈیلیوری
- کوالٹی اشورینس
- 24/7 کسٹمر سروس
مصنوعات کا تعارف
میلمائن بیسن ، ان کی بقایا خصوصیات جیسے لباس مزاحمت ، اعلی - درجہ حرارت کی مزاحمت ، اور آسان صفائی کے ساتھ ، گھریلو باتھ روموں ، ہوٹل کے منصوبوں ، عوامی سہولیات اور دیگر شعبوں میں بڑے پیمانے پر استعمال ہوتے ہیں۔ میلمائن بیسنوں کی معیار کی صحت سے متعلق اور پیداوار کی کارکردگی بنیادی طور پر سڑنا کے ڈیزائن ، مینوفیکچرنگ کی درستگی ، اور عمل موافقت کی عقلیت سے طے کی جاتی ہے۔ یہ مضمون بنیادی تفہیم ، بنیادی ڈھانچے ، مینوفیکچرنگ کے عمل ، کلیدی تکنیکی نکات اور بحالی کے طول و عرض سے میلمائن بیسن سڑنا کا جامع تجزیہ کرے گا۔www.jiutaimould.net
I. میلمائن بیسن سڑنا کی بنیادی تفہیم اور بنیادی فنکشن
1.1 تعریف اور موافقت کی خصوصیات
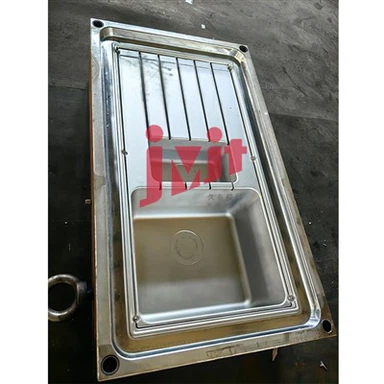
میلمائن بیسن سڑنا ایک خصوصی مولڈ کسٹم {{0} ہے جو میلمائن رال (میلمائن فارملڈہائڈ رال) کی تشکیل کے لئے بنایا گیا ہے ، جو تھرموسیٹنگ پلاسٹک کے زمرے سے تعلق رکھتا ہے۔
سڑنا تھرمو پلاسٹک پلاسٹک کے سانچوں کے مقابلے میں ، اسے اعلی - درجہ حرارت اور اعلی - دباؤ کی شرائط کے تحت میلامین رال کی خصوصیات کو لنک اور علاج کرنے کی خصوصیات کو عین مطابق ڈھالنے کی ضرورت ہے ، اس بات کو یقینی بنانا کہ بیسن مستحکم سطح کی درستگی ، عمدہ سطح کی درستگی ، اور قابل اعتماد میکانیکل پراپرٹیز ہے۔
1.2 کور فنکشن
میلمائن بیسن سڑنا کا بنیادی کام تین پہلوؤں میں مرکوز ہے: او ly ل ، یہ ایک تشکیل دینے والے بینچ مارک کے طور پر کام کرتا ہے ، جس میں سڑنا کی گہا کے ذریعے بیسن کے سموچ ، سوراخ قطر اور سطح کی گھماؤ کو واضح طور پر نقل کیا جاتا ہے تاکہ بڑے پیمانے پر پیداوار میں مستقل مزاجی کو یقینی بنایا جاسکے۔ دوم ، یہ عمل کی موافقت میں ایک کردار ادا کرتا ہے ، جس میں گرم ، شہوت انگیز- کو دبانے کے لئے بہترین تھرمل چالکتا اور دباؤ کی مزاحمت کی ضرورت ہوتی ہے جس کی تشکیل کے عمل کو دبانے اور میلمائن رال کا مکمل علاج حاصل کرنا ہوتا ہے۔ تیسرا ، یہ کارکردگی کی ضمانت دیتا ہے ، ایک سائنسی سڑنا کے ڈھانچے کے ڈیزائن کے ساتھ ، ڈیمولڈنگ کے عمل کو آسان بناتا ہے ، پیداواری چکر کو مختصر کرتا ہے ، اور بڑے پیمانے پر پیداوار کی کارکردگی کو بڑھاتا ہے۔

ii. میلمائن بیسن سڑنا کے بنیادی ساختی اجزاء
میلمائن بیسن سڑنا کے ساختی ڈیزائن کو بیسن شکل کی پیچیدگی ، عمل کے پیرامیٹرز کی تشکیل ، اور پیداواری آلات کی خصوصیات کی بنیاد پر اپنی مرضی کے مطابق بنانے کی ضرورت ہے۔ بنیادی ڈھانچے میں بنیادی طور پر مندرجہ ذیل کلیدی حصے شامل ہیں:
2.1 گہا اور کور
گہا اور کور سڑنا کے بنیادی فنکشنل اجزاء ہیں ، جو مشترکہ طور پر میلمائن بیسن کی شکل دینے والی گہا تشکیل دیتے ہیں۔ گہا بیسن کی بیرونی سطح کی تشکیل کے مساوی ہے ، جبکہ کور اندرونی سطح کی تشکیل کے مساوی ہے۔ دونوں کی پروسیسنگ کی درستگی براہ راست جہتی رواداری کی سطح اور بیسن کی سطح کے معیار کا تعین کرتی ہے۔ اوور فلو سوراخوں اور تنصیب کے سوراخ والے بیسنوں کے لئے ، سڑنا کو گہا اور کور کی متعلقہ پوزیشنوں پر سرشار کارٹون یا ڈائی ڈھانچے کو مربوط کرنے کی ضرورت ہے۔ تشکیل دینے کے بعد بیسن کی سطح کی عمدہ ساخت کو یقینی بنانے کے ل the ، گہا اور کور کی سطحوں کو عام طور پر RA0.8μm یا اس سے اوپر کی سطح کی کھردری صحت سے متعلق صحت سے متعلق پالش کرنے کی ضرورت ہوتی ہے۔
2.2 رہنمائی اور پوزیشننگ سسٹم
میلمائن تشکیل دینے کے عمل کے دوران 15 - 30MPA کے اعلی - دباؤ کا بوجھ کی وجہ سے ، سڑنا بند ہونے کے دوران گہا اور کور کی غلط فہمی کو روکنے کے لئے ایک اعلی صحت سے متعلق رہنمائی اور پوزیشننگ سسٹم کو لیس ہونا چاہئے ، جس کی وجہ سے مصنوعات کی کھوج ہوسکتی ہے۔ یہ نظام بنیادی طور پر گائیڈ پنوں ، گائیڈ آستینوں ، اور پوزیشننگ پنوں پر مشتمل ہے۔ گائیڈ پنوں اور گائیڈ آستینوں کو ہموار مولڈ بند ہونے اور عین مطابق پوزیشننگ کو یقینی بنانے کے لئے H7/F6 کلیئرنس فٹ صحت سے متعلق گریڈ کو اپناتا ہے ، جس سے ڈیزائن کی ضروریات کے مطابق بیسن دیوار کی موٹائی کی یکسانیت کی ضمانت دی جاتی ہے۔
2.3 حرارتی اور درجہ حرارت پر قابو پانے کا نظام
میلمائن رال کا مکمل علاج 150 {- 180 ڈگری کے مخصوص درجہ حرارت کی حد میں مکمل کرنے کی ضرورت ہے ، جس سے حرارتی اور درجہ حرارت پر قابو پانے کے نظام کو سڑنا کا ایک اہم فنکشنل یونٹ بنایا جاتا ہے۔ مرکزی دھارے میں شامل حرارتی طریقہ یہ ہے کہ سڑنا کے جسم میں سرشار حرارتی چینلز کو کھولنا ہے ، گرمی کی منتقلی کے تیل سے گزر کر یا بجلی سے چلنے والی گرمی کے نلکوں کو سرایت کرکے یکساں حرارت حاصل کرنا ہے۔ ایک ہی وقت میں ، سڑنا کو گہا کے مختلف علاقوں میں درجہ حرارت کے عین مطابق بند لوپ کنٹرول کو حاصل کرنے کے ل multi کثیر - پوائنٹ درجہ حرارت سینسرز اور اعلی - صحت سے متعلق درجہ حرارت پر قابو پانے کے آلات سے آراستہ ہونے کی ضرورت ہے ، جس میں غیر متزلزل کیورنگ ، سطح کے بلبلوں ، اور غیر منقولہ مقامی مزاج کی وجہ سے معیاری نقائص ، سطح کے بلبلوں اور ساختی شگاف سے بچنا ہے۔
2.4 ڈیمولڈنگ سسٹم
علاج کے بعد ، میلمائن رال میں سڑنا کی سطح پر ایک خاص آسنجن ہے۔ سائنسی ڈیمولڈنگ سسٹم ڈیزائن اس بات کو یقینی بناتا ہے کہ سطح کے معیار کو نقصان پہنچائے بغیر مصنوع کو آسانی سے ہٹایا جاسکتا ہے۔ ڈیمولڈنگ سسٹم بنیادی طور پر ایجیکٹر پنوں ، ایجیکٹر ٹیوبوں ، اور ڈیمولڈنگ پلیٹوں پر مشتمل ہے۔ ایجیکٹر پنوں کے انتظام کو بیسن شکل کی خصوصیات کی بنیاد پر بہتر بنانے کی ضرورت ہے۔ گہری گہا یا پیچیدہ مڑے ہوئے سطح کے بیسنوں کے ل a ، ایک ڈیزائن جس میں ایک ایجیکٹر پن سرنی اور ڈیمولڈنگ ڈھلوان (عام طور پر 1 - 3 ڈگری) کا امتزاج ہوتا ہے اسے اپنایا جانا چاہئے۔ ڈیمولڈنگ کے دوران مصنوعات کی مقامی خرابی کو روکنے کے لئے ایجیکٹر پنوں کی تقسیم کو یکساں قوت کی درخواست کو یقینی بنانا چاہئے۔ ڈیمولڈنگ کی کارکردگی اور مصنوعات کی سالمیت کو مزید بہتر بنانے کے ل some کچھ اعلی صحت سے متعلق سانچوں میں نیومیٹک معاون ڈیمولڈنگ میکانزم سے بھی لیس ہیں۔
2.5 راستہ کا نظام
میلمائن مولڈنگ کے عمل کے دوران ، اگر رال کیورنگ کے رد عمل کے ذریعہ تیار کردہ گہا کے اندر کی ہوا اور ٹریس اتار چڑھاؤ والے مادے کو وقت کے ساتھ خارج نہیں کیا جاسکتا ہے تو ، اس سے مصنوعات میں سطح کے بلبلوں اور مقامی مادی کی کمی کا باعث بنے گا۔ لہذا ، سڑنا کو ایک موثر راستہ نظام کے ساتھ ڈیزائن کیا جانا چاہئے۔ عام طور پر ، گہا کی جداگانہ سطح ، کور کے کنارے ، اور پیچیدہ ڈھانچے کے کونے پر راستہ کی نالیوں کو سیٹ کیا جاتا ہے۔ نالی کی چوڑائی 0.02-0.05 ملی میٹر پر کنٹرول کی جاتی ہے ، اور گہرائی 0.5-1 ملی میٹر پر رکھی گئی ہے۔ یہ آسانی سے گیس خارج ہونے والے مادہ کو یقینی بنا سکتا ہے اور رال کے اوور فلو اور فلیش کی تشکیل کو مؤثر طریقے سے روک سکتا ہے۔

iii. مینوفیکچرنگ کا عمل اور میلمائن بیسن سانچوں کا بہاؤ
میلمائن بیسن سانچوں کی تیاری میں درستگی ، ساختی طاقت ، اور سطح کے لباس کے خلاف مزاحمت کے لئے انتہائی اعلی تقاضے ہیں۔ اس کو معیاری عمل کے بہاؤ کی سختی سے پیروی کرنا ہوگی۔ بنیادی مینوفیکچرنگ کے عمل میں بنیادی طور پر مندرجہ ذیل کلیدی اقدامات شامل ہیں:
3.1 سڑنا ڈیزائن
ڈیزائن بنیادی پری - مینوفیکچرنگ مرحلہ ہے۔ اسے بیسن کے 3D ماڈل ، مولڈنگ کے عمل کے پیرامیٹرز ، اور سامان کی وضاحتوں کی بنیاد پر جامع طور پر انجام دینے کی ضرورت ہے۔ سب سے پہلے ، سڑنا کا ایک 3D ٹھوس ماڈل پیشہ ور 3D ڈیزائن سافٹ ویئر جیسے یو جی اور پرو/ای کا استعمال کرتے ہوئے تعمیر کیا گیا ہے ، جس میں گہا اور کور کے سائز کے پیرامیٹرز اور سطح کی شکلوں کی واضح طور پر وضاحت کی گئی ہے۔ دوم ، رہنمائی اور پوزیشننگ ، حرارتی اور درجہ حرارت پر قابو پانے ، ڈیمولڈنگ ، اور راستہ کے نظام کی ساختی ترتیب مکمل ہوچکی ہے۔ آخر میں ، CAE نقلی تجزیہ کیا جاتا ہے۔ مولڈ فلو تجزیہ سافٹ ویئر کے ذریعہ ، گہا میں رال بھرنے اور علاج کے پورے عمل کو ممکنہ مسائل جیسے ناکافی بھرنے ، بقایا بلبلوں اور وار پیج کی خرابی جیسے پیشگی پیش گوئی کی پیش گوئی اور ان کو بہتر بنانے کے لئے تیار کیا گیا ہے۔
3.2 سڑنا مادی انتخاب
مولڈ مواد کا انتخاب مولڈنگ کے معیار کی خدمت کی زندگی اور استحکام کا براہ راست تعین کرتا ہے۔ اعلی - درجہ حرارت اور اعلی - میلامین مولڈنگ کے دباؤ کے حالات کے ل high ، اعلی -} {4- {-}}}}}}}}}}}}} {8- سخت اسٹیل ہیں۔ یہ اسٹیلز ، پری - سخت علاج کے بعد ، HRC28-35 کی سختی رکھتے ہیں اور ان میں عمدہ کاٹنے اور آئینہ پالش کرنے والی خصوصیات ہیں۔ اعلی پیداواری حجم یا اعلی صحت سے متعلق تقاضوں والے سانچوں کے لئے ، H13 اور S136 جیسے بجھائے ہوئے اور غص .ہ والے اسٹیل استعمال کیے جاسکتے ہیں۔ علاج بجھانے کے بعد ، ان کی سختی HRC45-50 تک بڑھ جاتی ہے ، جس سے سڑنا کی لباس کی مزاحمت اور خدمت کی زندگی میں نمایاں اضافہ ہوتا ہے۔ سڑنا کے دوسرے ساختی اجزاء ، جیسے گائیڈ پن اور گائیڈ آستین ، عام طور پر SUJ2 بیئرنگ اسٹیل یا 45# مصر کے ساختی اسٹیل سے بنے ہوتے ہیں تاکہ یہ یقینی بنایا جاسکے کہ وہ طاقت اور پہننے کی مزاحمت کی ضروریات کو پورا کرتے ہیں۔
3.3 مکینیکل پروسیسنگ
مکینیکل پروسیسنگ سڑنا کی درستگی کو حاصل کرنے کے لئے بنیادی اقدام ہے اور اس میں بنیادی طور پر درج ذیل طریقہ کار شامل ہیں:
ملنگ پروسیسنگ:اعلی - صحت سے متعلق CNC گھسائی کرنے والی مشینیں کسی نہ کسی طرح اور نیم- کو سڑنا خالی جگہوں پر ختم کرنے کے لئے استعمال کی جاتی ہیں ، جلدی سے زیادہ سے زیادہ مواد کو ختم کرتی ہیں اور ابتدائی طور پر گہا ، کور اور دیگر ساختی پروفائلز کی تشکیل کرتی ہیں۔ مشینی درستگی کو ± 0.05 ملی میٹر کے اندر کنٹرول کیا جاسکتا ہے۔
پیسنے کی پروسیسنگ:صحت سے متعلق پیسنے کا علاج کلیدی اجزاء جیسے سڑنا کی سطح ، گائیڈ پنوں ، اور سطح کی کھردری اور جہتی درستگی کو بڑھانے کے لئے آستینوں کی رہنمائی پر کیا جاتا ہے۔ فلیٹ پن کو 0.02 ملی میٹر/میٹر کے اندر کنٹرول کیا جاسکتا ہے۔
الیکٹریکل ڈسچارج مشینی (EDM):پیچیدہ مڑے ہوئے سطحوں ، گہری گہاوں ، تنگ سلاٹوں اور دیگر علاقوں کے لئے جو مولڈ گہاوں میں گھسائی کرنے سے مشین بنانا مشکل ہیں ، بجلی سے خارج ہونے والے مشینی ٹیکنالوجی کو اپنایا جاتا ہے۔ مطلوبہ شکل الیکٹروڈ کے ساتھ ورک پیس کو خارج کرنے اور اس کی بدنامی کے ذریعہ تشکیل دیتی ہے۔ مشینی درستگی ± 0.01 ملی میٹر تک پہنچ سکتی ہے ، اور سطح کی کھردری RA1.6μm ہے۔
تار بجلی سے خارج ہونے والے مادہ کی مشینی (WEDM):یہ اعلی - صحت سے متعلق سوراخ کی پوزیشنوں اور شکلوں جیسے سڑنا پار کرنے والی سطحوں ، ایجیکٹر پن کے سوراخوں ، اور پوزیشننگ سوراخوں پر کارروائی کرنے کے لئے استعمال ہوتا ہے۔ پروسیسنگ کی درستگی ± 0.005 ملی میٹر تک پہنچ سکتی ہے ، اس بات کو یقینی بناتے ہوئے کہ سڑنا کے ہر جزو کی اسمبلی کی درستگی ضروریات کو پورا کرتی ہے۔
3.4 سطح کا علاج
سطح کا علاج لباس کی مزاحمت ، سنکنرن مزاحمت اور سانچوں کی ڈیمولڈنگ کارکردگی کو بڑھا سکتا ہے۔ عام عمل میں شامل ہیں:
پالش کرنے کا علاج:گہا اور کور کی سطح پر بتدریج پالش کرنے کا عمل ، موٹے پالش (RA3.2μm) سے لے کر سیمی - ٹھیک پالش (RA1.6μm) اور پھر ٹھیک پالش (RA0.8μm اور اس سے اوپر) تک کی جاتی ہے ، اس بات کو یقینی بناتے ہوئے کہ تشکیل شدہ واشباسین کی سطح ہموار اور عیبوں سے پاک ہے۔
نائٹرائڈنگ ٹریٹمنٹ:سڑنا کی سطح کو گیس نائٹرائڈنگ ٹریٹمنٹ کا نشانہ بنایا جاتا ہے تاکہ 5-10 μm کی موٹائی کے ساتھ گھنے نائٹریڈ پرت تشکیل دی جاسکے۔ سطح کی سختی HV800-1000 تک پہنچ سکتی ہے ، جس سے سڑنا کی سطح کی لباس کی مزاحمت اور سنکنرن مزاحمت میں نمایاں اضافہ ہوتا ہے اور اس کی خدمت زندگی کو طول دیا جاتا ہے۔
ڈیمولڈنگ کوٹنگ:کچھ اونچائی - صحت سے متعلق سانچوں کو اعلی - درجہ حرارت کے خلاف مزاحم ڈیمولڈنگ ملعمع کاری جیسے گہا کی سطح پر ٹیفلون کے ساتھ اسپرے کیا جاتا ہے تاکہ میلمائن رال اور سڑنا کی سطح کے مابین آسنجن کو کم کیا جاسکے ، جس سے ڈیمولڈنگ میں آسانی اور مصنوعات کی سطح کی سالمیت کو بہتر بنایا جاسکے۔
3.5 اسمبلی اور ڈیبگنگ
سڑنا کے ہر جزو کی پروسیسنگ مکمل ہونے کے بعد ، عین مطابق اسمبلی اور ٹرائل مولڈ ڈیبگنگ کے طریقہ کار پر عمل پیرا ہونا ضروری ہے۔ اسمبلی مرحلے کے دوران ، رہنمائی اور پوزیشننگ ، ڈیمولڈنگ ، حرارتی اور دیگر سسٹم کو ڈیزائن ڈرائنگ کے مطابق سختی سے جمع کیا جانا چاہئے تاکہ یہ یقینی بنایا جاسکے کہ اجزاء کے مابین فٹ کلیئرنس معقول ہیں اور اعمال ہموار ہیں۔ ڈیبگنگ مرحلے کے دوران ، سڑنا میلمائن بنانے کے سازوسامان پر انسٹال ہونا چاہئے ، اور تشکیل دینے والے اثر کی تصدیق چھوٹے - پیمانے پر آزمائشی تیاری کے ذریعے کی جانی چاہئے۔ کلیدی اشارے جیسے مصنوعات کے سائز کی درستگی ، سطح کے معیار ، اور ڈیمولڈنگ میں آسانی سے معائنہ کے لئے توجہ مرکوز کی جانی چاہئے۔ کسی بھی شناخت شدہ مسائل کے لئے ہدف شدہ ایڈجسٹمنٹ کی جانی چاہئے ، جیسے گہا کے طول و عرض کو درست کرنا ، حرارتی درجہ حرارت کے منحنی خطوط کو بہتر بنانا ، اور ایجیکٹر پنوں کی ترتیب کو ایڈجسٹ کرنا ، جب تک کہ کوالیفائی مصنوعات کو مستحکم نہ بنایا جاسکے۔

4. میلمائن بیسن سڑنا کے کلیدی تکنیکی نکات
4.1 صحت سے متعلق کنٹرول ٹکنالوجی
میلمائن بیسنوں کو جہتی درستگی کے لئے سخت ضروریات ہیں ، خاص طور پر اہم حصوں جیسے تنصیب کے سوراخ اور بانڈنگ کے لئے سطح۔ رواداری کو ± 0.1 ملی میٹر کے اندر کنٹرول کرنے کی ضرورت ہے۔ اعلی - صحت سے متعلق تشکیل کے حصول کے لئے ، سڑنا تیار کرنے کے عمل کو مکمل - عمل صحت سے متعلق کنٹرول کو نافذ کرنا چاہئے: ڈیزائن مرحلے میں ، CAE تخروپن کو سڑنا کے ڈھانچے کو بہتر بنانے اور پیش گوئی کرنے اور تشکیل کی خرابی کو کم کرنے کے لئے استعمال کیا جاتا ہے۔ پروسیسنگ مرحلے میں ، اعلی وقت میں پروسیسنگ کی درستگی کی نگرانی کے لئے لیزر انٹرفیومیٹرز اور بالبر آلات جیسے ٹولز کے ساتھ مل کر اعلی - صحت سے متعلق سی این سی آلات استعمال کیا جاتا ہے۔ اسمبلی مرحلے میں ، گہا اور کور کے مابین یکساں اور مستحکم فٹ کلیئرنس کو یقینی بنانے کے لئے مکمل - رینج صحت سے متعلق معائنہ کے لئے تین - کوآرڈینیٹ ماپنے کا آلہ استعمال کیا جاتا ہے۔
4.2 درجہ حرارت کنٹرول یکسانیت کی ٹیکنالوجی
یکساں درجہ حرارت کنٹرول میلامین بیسنوں کے علاج معالجے کو یقینی بنانے کے لئے ایک بنیادی عنصر ہے۔ ضرورت سے زیادہ اعلی مقامی درجہ حرارت - سے زیادہ رال کا علاج اور کچرا پن کا باعث بن سکتا ہے ، جبکہ ضرورت سے زیادہ کم درجہ حرارت نامکمل علاج اور طاقت کو متاثر کرسکتا ہے۔ یکساں درجہ حرارت پر قابو پانے کے ل the ، مولڈ ڈیزائن گہا کے تمام شعبوں میں یکساں گرمی کی تقسیم کو یقینی بنانے کے لئے ایک سڈول ہیٹنگ چینل کی ترتیب کو اپناتا ہے۔ اعلی - صحت سے متعلق الیکٹرک ہیٹنگ ٹیوبیں ملٹی - پوائنٹ درجہ حرارت سینسر کے ساتھ مل کر استعمال کی جاتی ہیں تاکہ ایک بند - لوپ درجہ حرارت پر قابو پانے کے نظام کو بنایا جاسکے۔ اور گرمی کی ترسیل کے نقصان کو کم کرنے اور درجہ حرارت پر قابو پانے کی کارکردگی اور استحکام کو بہتر بنانے کے لئے سڑنا اور آلات کے مابین ایک موصل پرت طے کی جاتی ہے۔
4.3 پیچیدہ شکل موافقت ٹیکنالوجی
فاسد شکلیں ، گہری گہاوں اور ابھرے ہوئے نمونوں کے ساتھ اپنی مرضی کے مطابق میلمائن بیسنوں کے لئے ، سڑنا کو شکل کی موافقت کی صلاحیتوں کی موثر صلاحیتوں کی ضرورت ہے۔ گہری گہا ڈھانچے کے لئے ، کور کا ڈرافٹ زاویہ (عام طور پر 1 - 3 ڈگری) کو بہتر بنایا جاتا ہے اور خروںچ کو ختم کرنے سے بچنے کے لئے سرکلر آرک ٹرانزیشن ڈیزائن اپنایا جاتا ہے۔ پیچیدہ مڑے ہوئے سطحوں کے لئے ، گہا کی سطح کی آسانی اور درستگی کو یقینی بنانے کے لئے پانچ - محور لنکج ملنگ ٹکنالوجی کا استعمال کیا جاتا ہے۔ ابھرے ہوئے نمونوں کے ل high ، اعلی صحت سے متعلق برقی خارج ہونے والی مشینی یا لیزر نقاشی ٹکنالوجی کو تفصیلات کی نقل تیار کرنے کے لئے استعمال کیا جاتا ہے ، اور اسی وقت ، مائکرو راستہ کی سلاٹ تشکیل کے دوران مادی کی کمی کو روکنے کے لئے پیٹرن ریسیسس کے کناروں پر رکھی جاتی ہیں۔

5. میلامین بیسن سڑنا کی بحالی اور خدمت زندگی
5.1 روزانہ کی بحالی اور نگہداشت
سائنسی دیکھ بھال اور نگہداشت سڑنا کی خدمت کی زندگی کو نمایاں طور پر بڑھا سکتی ہے۔ روزانہ کی دیکھ بھال کو مندرجہ ذیل کلیدی نکات پر توجہ دینی چاہئے:
صفائی اور بحالی:ہر پیداوار کے چلنے کے بعد ، گہا اور کور کی سطح پر بقایا رال کو فوری طور پر ہٹا دینا چاہئے۔ رال کو صاف کرنے کے ل a نرم کپڑے کے ساتھ مل کر ایک سرشار غیر جانبدار کلینر کا استعمال کریں تاکہ اس کے بعد کے مولڈنگ کے معیار کو ٹھیک کرنے اور متاثر کیا جاسکے۔
چکنا اور منقطع:ہموار حرکت کو یقینی بنانے اور لباس کی شرح کو کم کرنے کے ل moving گائیڈ کالم ، گائیڈ آستین ، اور ایجیکٹر پنوں جیسے درجہ حرارت کے خلاف مزاحم چکنا کرنے والا تیل باقاعدگی سے لگائیں۔
درجہ حرارت پر قابو پانے کے نظام کا معائنہ:درجہ حرارت پر قابو پانے کے نظام کی صحت سے متعلق اور وشوسنییتا کو یقینی بنانے کے لئے حرارتی نلیاں اور درجہ حرارت کے سینسروں کی کام کرنے والی درستگی کی باقاعدگی سے تصدیق کریں۔ کسی بھی خراب شدہ اجزاء کو فوری طور پر تبدیل کریں۔
صحت سے متعلق معائنہ:پیداوار کے ہر 50،000 سے 100،000 سڑنا کے چکروں کے بعد ، سڑنا کے کلیدی طول و عرض کا معائنہ تین - کوآرڈینیٹ پیمائش کے آلے کا استعمال کرتے ہوئے کیا جاتا ہے۔ اگر گہا پہننے یا اخترتی کا پتہ چلا تو بروقت مرمت کے اقدامات کیے جائیں۔
5.2 خدمت زندگی کو متاثر کرنے والے عوامل
میلمائن بیسن سانچوں کی عام خدمت زندگی عام طور پر 500،000 سے 1،000،000 مولڈنگ ہوتی ہے۔ مخصوص زندگی مندرجہ ذیل کلیدی عوامل سے متاثر ہوتی ہے:
سڑنا مواد:اعلی - طاقت اور اعلی - پہن -}}}} مزاحم اسٹیل (جیسے H13 ، S136) عام اسٹیل سے بنے سانچوں کے مقابلے میں ان کی خدمت کی زندگی میں 50 ٪ سے زیادہ اضافہ ہوسکتا ہے۔
مینوفیکچرنگ صحت سے متعلق:اعلی - صحت سے متعلق پروسیسنگ اور اسمبلی سانچوں کے استعمال کے دوران لباس کو کم کرسکتی ہے اور ان کی خدمت کی زندگی کو بڑھا سکتی ہے۔
آپریٹنگ شرائط:اگر تشکیل دینے والا درجہ حرارت معیاری حد سے تجاوز کرتا ہے تو ، دباؤ بہت زیادہ اتار چڑھاؤ کرتا ہے ، یا مسلسل اونچائی - شدت کی پیداوار کی جاتی ہے ، تو اس سے سڑنا کی تھکاوٹ اور عمر بڑھنے میں تیزی آئے گی۔
mantenanancandcare:معیارات کے مطابق باقاعدگی سے دیکھ بھال کرنے والے سانچوں میں ان کی خدمت کی زندگی کو مؤثر طریقے سے 30 فیصد سے زیادہ بڑھایا جاسکتا ہے ، جبکہ مولڈنگ کے معیار کے استحکام کو یقینی بناتے ہوئے۔

ششم نتیجہ
میلمائن واش بیسن سڑنا ، واش بیسنز کی تیاری میں بنیادی آلات کے طور پر ، اس کے ڈیزائن کی سطح ، مینوفیکچرنگ صحت سے متعلق اور بحالی کے معیار کے ذریعے براہ راست مصنوعات کے معیار اور پیداوار کی کارکردگی کا تعین کرتا ہے۔ میلمائن واش بیسن مارکیٹ ذاتی نوعیت ، اعلی صحت سے متعلق اور طویل خدمت کی زندگی کی طرف اپ گریڈ ہونے کے ساتھ ، سڑنا کی صنعت کو کلیدی ٹکنالوجیوں کے ذریعہ مسلسل توڑنے کی ضرورت ہے ، جیسے نئی اعلی- طاقت مولڈ مواد کی اطلاق ، ذہین درجہ حرارت پر قابو پانے کے نظام کی ترقی ، اور پانچ {2-}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}} act ایک ہی وقت میں ، میلمائن واش بیسن صنعت کی اعلی - معیار کی ترقی کے لئے بنیادی مدد فراہم کرنے کے لئے سانچوں کی بہتر بحالی کے انتظام کو مستحکم کرنا ضروری ہے۔
ڈاؤن لوڈ، اتارنا ٹیگ: میلمائن بیسن سانچوں ، چین میلمائن بیسن سڑنا مینوفیکچررز ، فیکٹری