آٹوموٹو حصوں کے لیے انجکشن مولڈنگ سلوشن
Aug 05, 2026
انجیکشن مولڈ آٹوموٹیو پارٹس میں سطح کے ڈینٹ (سنک مارکس / ڈپریشن) کے حل
آٹوموٹو انجیکشن-سطح کے معیار اور جہتی استحکام کے لیے سخت تقاضے ہوتے ہیں، خاص طور پر بیرونی اور اندرونی A-سطح کے اجزاء کے لیے۔ پیداوار کے دوران، سطح کے سنک کے نشانات (سکڑنے والے نقائص) کثرت سے پائے جاتے ہیں، جو عام طور پر پسلیوں، اسکرو باسز، اور مقامی طور پر گاڑھے ہوئے پروٹریشنز جیسے علاقوں پر مرکوز ہوتے ہیں۔ یہ نقائص نہ صرف بصری ظاہری شکل کو متاثر کرتے ہیں بلکہ سنگین صورتوں میں، اسمبلی کی ناقص فٹنس، مبالغہ آمیز پینٹ کے نقائص، اور بالآخر مصنوع کو مسترد کرنے کا باعث بن سکتے ہیں۔ سنک کے نشانات کی بنیادی وجہ پگھلنے والے ٹھنڈک کے مرحلے کے دوران موٹے اور پتلے خطوں کے درمیان غیر مساوی سکڑ جانا ہے، جہاں موٹے حصوں میں مسلسل سکڑاؤ سطح کی تہہ کو کھینچتا ہے، جس سے افسردگی پیدا ہوتی ہے۔ اس خرابی کا سبب بننے والے عوامل میں پروڈکٹ ڈیزائن، مولڈ کی تعمیر، انجیکشن مولڈنگ کا عمل، اور خام مال شامل ہیں۔ بہتری کو ایک منظم طریقہ کار پر عمل کرنا چاہیے-پہلے عمل کے پیرامیٹرز کو ایڈجسٹ کرنا، پھر مولڈ میں ترمیم کرنا، اور آخر میں مصنوعات کی ساخت کو بہتر بنانا، آسان سے مشکل حل کی طرف بڑھنا۔ ذیل میں اصلاحی اقدامات کا ایک جامع جائزہ ہے۔
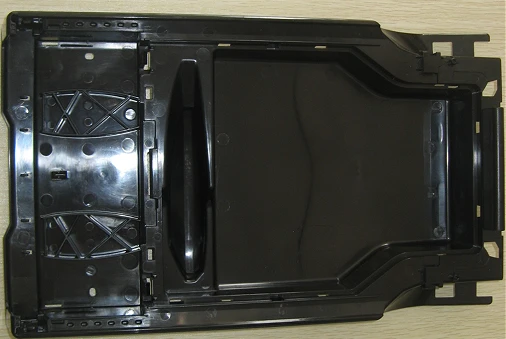
ABS+PC پلاسٹک اسٹوریج باکس
I. انجکشن مولڈنگ کے عمل کی ایڈجسٹمنٹ
1. دباؤ اور دباؤ کی بحالی
ہولڈنگ پریشر میں اضافہ کریں:ہولڈنگ پریشر کے مرحلے کے دوران، سکڑنے کا مقابلہ کرنے کے لیے مواد کو مسلسل گہا میں شامل کیا جاتا ہے۔ آٹوموٹو پرزوں کے لیے، یہ تجویز کیا جاتا ہے کہ وہ صرف انجیکشن کے دباؤ کی بجائے بنیادی طور پر دبائو رکھنے پر انحصار کریں۔
ہولڈنگ پریشر کا وقت بڑھائیں۔: جب تک گیٹ جم نہ جائے اور مکمل طور پر سیل نہ ہو جائے تب تک دباؤ ڈالنا غیر موثر ہے۔
منقسم دباؤ برقرار رکھنا:پہلا-مرحلہ ہائی-دباؤ بھرنا، دوسرا-مرحلہ کم-زیادہ دباؤ کو روکنے کے لیے (بیرونی حصوں میں سفید دھبوں اور تپش سے بچنے کے لیے)۔
غلط فہمی: صرف انجیکشن کا دباؤ بڑھانا۔ انجیکشن کے عمل کے دوران مولڈ گہا بھر جانے کے بعد، دباؤ کو موٹی دیواروں والے علاقوں میں منتقل کرنا مشکل ہوتا ہے، اور بہتری محدود ہوتی ہے۔
2. درجہ حرارت کنٹرول
مواد کے درجہ حرارت کو مناسب طریقے سے کم کریں۔:پگھلنے کا درجہ حرارت بہت زیادہ نہیں ہونا چاہیے کیونکہ اس سے سکڑنے کی شرح بڑھ جائے گی۔ خراب ویلڈنگ اور شارٹ شاٹس سے بچنے کے لیے یہ بہت کم نہیں ہونا چاہیے۔
مرنے کا درجہ حرارت
✅ ظاہری شکل کا حصہ: صرف مولڈ کے درجہ حرارت میں کافی اضافہ کریں، پگھلنے والی سطح کی ٹھنڈک سست ہوجاتی ہے، جو پریشر ٹرانسمیشن کے لیے فائدہ مند ہے اور جھریوں کو کم کرتی ہے
⚠️ اگر مولڈ کا درجہ حرارت بہت زیادہ ہے، تو یہ ٹھنڈک کی مدت کو طول دے گا اور کل سکڑنے میں اضافہ کرے گا۔ بیلنس پوائنٹ تلاش کرنا ضروری ہے۔
نوزل اور گرم رنر سسٹم کے درجہ حرارت کو کم کریں۔,پگھلنے کی مسلسل تھرمل توسیع کی وجہ سے ہونے والی پوسٹ-پراسیسنگ سکڑنے کو کم کریں۔
3. رفتار اور پوزیشن بدلنا
- بھرنے کے عمل کے دوران، موٹے حصے کو قبل از وقت جمنے سے روکنے اور دباؤ والے پگھلنے کو داخل ہونے سے روکنے کے لیے بعد کے مرحلے میں انجیکشن کی رفتار کو کم کریں۔
- V/P سوئچنگ پوزیشن کو مختصر کریں اور جتنی جلدی ممکن ہو دباؤ والی حالت پر جائیں۔ سوئچ کرنے سے پہلے بھرنے کے مکمل ہونے تک انتظار نہ کریں۔
4. کولنگ کا وقت
ٹھنڈک کے وقت کو صحیح طریقے سے بڑھائیں تاکہ حصے کو ہٹانے سے پہلے مکمل طور پر مضبوط ہو سکے۔ اگر ہٹانا بہت جلد ہے، تو پلاسٹک کا حصہ زیادہ درجہ حرارت اور نرم ہو جائے گا، جو اسے بعد میں سکڑنے اور ڈپریشن کا شکار بناتا ہے۔
5. بیک پریشر
کمر کے دباؤ کو قدرے بڑھائیں، پگھلنے کو گھنے بنائیں، اندرونی خالی جگہوں کو کم کریں، سکڑنے کے نشانات کو قدرے بہتر کریں۔ تاہم، یہ بہت زیادہ نہیں ہونا چاہئے کیونکہ دوسری صورت میں درجہ حرارت میں اضافہ بہت زیادہ ہو جائے گا.
II گیٹ، رنر اور مولڈ سٹرکچر کی اصلاح
گیٹ کو ڈپریشن کے جتنا ممکن ہو قریب رکھا جانا چاہیے۔BOSS کالموں اور موٹی پسلیوں کے لیے، قریبی گوند لگائیں تاکہ اس بات کو یقینی بنایا جا سکے کہ ہولڈنگ پریشر موٹی-دیوار والے حصے تک پہنچ جائے۔ لمبے فاصلے پر گلو لگانے سے دباؤ میں نمایاں کمی واقع ہوگی۔
گیٹ کا قطر بڑھائیں / گیٹ کے جمنے کے وقت کو چھوٹا کریں۔چھوٹا گیٹ تیزی سے مضبوط ہو جاتا ہے، جس سے مسلسل کھانا کھلانے کے لیے دباؤ برقرار رکھنا ناممکن ہو جاتا ہے۔ بڑے آٹوموٹو پرزوں کے لیے، پنکھے کی شکل کے دروازے، ڈوبے ہوئے دروازے، اور گرم رنر گیٹس عام طور پر استعمال ہوتے ہیں۔
ایگزاسٹ سسٹم کو بہتر بنائیںموٹی دیوار والے علاقے میں، پھنسی ہوئی ہوا ڈپریشن اور بلبلے بنائے گی۔ مضبوط کرنے والی پٹیوں کے سروں پر اور موٹے حصوں میں، نکالنے والے نالیوں کو فراہم کیا جانا چاہئے۔
کولنگ واٹر سسٹم کی اصلاحموٹی-دیواروں کا علاقہ پانی کی نالیوں کو بڑھاتا ہے، پانی کے راستے گہا کے قریب ہوتے ہیں، موٹی اور پتلی جگہوں کے درمیان درجہ حرارت کے فرق کو کم کرتے ہیں اور ضرورت سے زیادہ مقامی حد سے زیادہ گرمی اور سکڑاؤ سے بچتے ہیں۔ BOSS کالم کو پروسیسنگ واٹر-بلاکنگ شیٹ، فاؤنٹین کولنگ کے لیے ترجیح دی جاتی ہے۔
مقامی گرمی جمع کرنے سے بچیںمولڈ کور کے تیز کونے اور موٹے حصے گرمی جمع کرنے کا شکار ہیں۔ لہذا، گرمی کی کھپت کو تیز کرنے کے لیے بیریلیم تانبے کے داخلوں کا استعمال ضروری ہے۔
III مصنوعات کی ساخت ڈیزائن
آٹوموٹو پلاسٹک کے پرزوں کی خرابیوں کی سب سے عام وجہ: دیوار کی موٹائی میں اچانک تبدیلی۔
1. یکساں دیوار کی موٹائی، دیوار کی موٹائی میں فرق کے ساتھ 20 فیصد سے کم ہونا؛
2. پسلی کی موٹائی مرکزی دیوار کی موٹائی سے 0.6 سے 0.7 گنا کم یا اس کے برابر (اس نقطہ سے زیادہ، پسلی کا پچھلا حصہ ڈپریشن کا شکار ہے)؛
3. BOSS کالم:
o اسے ٹھوس موٹا کالم نہ بنائیں۔
o کالم کی جڑ کو کھوکھلا یا کھوکھلا کر دیں (گوشت چوری)؛
o جڑ کے رداس میں اضافہ کریں اور مقامی موٹائی کو کم کریں۔
4. موٹے پھیلے ہوئے حصے، موٹے ہوئے حصے براہ راست پیچھے سے مواد چوری کرتے ہیں (خالی)، ماخذ سے جڑ میں موٹا گوشت ختم کرتے ہیں۔
صنعت کا تجربہ: ظاہری شکل کے A حصوں کے لیے، اگر پیٹھ پر موٹی پسلیاں یا BOSS ہوں، تو مشین کو ایڈجسٹ کرتے وقت صرف گوشت چوری کرنے سے سکڑنے کے نشانات کو مکمل طور پر ختم کرنا مشکل ہوتا ہے۔

آٹوموٹو فرنٹ-اینڈ فریم
چہارم مواد کی سمت کی ایڈجسٹمنٹ
1. انہی حالات کے تحت: کرسٹل لائن مواد (PP, PA, POM) غیر-کرسٹل لائن مواد (ABS, PC) سے بہت زیادہ سکڑتے ہیں اور انڈینٹیشن کا زیادہ خطرہ ہوتے ہیں۔
2. شیشے کے ریشوں اور معدنی فلرز کو شامل کرنا مولڈنگ سکڑنے کی شرح کو کم کر سکتا ہے اور انڈینٹیشن کو کم کر سکتا ہے۔
3. کم- سکڑنے والے درجے کا انتخاب کرنا؛
4. ضرورت سے زیادہ ری سائیکل مواد کا تناسب پگھلنے کی کثافت اور غیر مستحکم سکڑنے کے نشانات میں اتار چڑھاو کا باعث بنتا ہے۔ ملاوٹ کے تناسب کو سختی سے کنٹرول کریں۔
V. تیز تفتیشی ترتیب
تصدیق کریں کہ آیا انڈینٹیشن پوزیشن پچھلی پسلیوں / کالموں / موٹے حصوں سے مطابقت رکھتی ہے → اس بات کا تعین کریں کہ آیا یہ ایک عام موٹی-وال انڈینٹیشن ہے
ہولڈنگ پریشر کے وقت میں اضافہ کریں اور جانچ کے لیے ہولڈنگ پریشر کو بڑھائیں (ترجیح)
ٹھیک-مولڈ درجہ حرارت اور مواد کے درجہ حرارت کو ٹیون کریں، V/P سوئچنگ پوائنٹ کو بہتر بنائیں
چیک کریں کہ آیا گیٹ کا فاصلہ اور سائز کافی ہے۔
چیک کریں کہ آیا موٹی پوزیشن پر ایگزاسٹ ناقص ہے۔
اگر مندرجہ بالا طریقے غیر موثر ہیں: مولڈ میں ترمیم (گیٹ کا سائز بڑھانا، انسرٹ کولنگ شامل کرنا) یا پروڈکٹ کے گوشت کی چوری کا اندازہ لگائیں۔
- انڈینٹیشن (انڈینٹیشن): سطح موٹے حصے کے بیرونی حصے پر، بغیر سوراخ کے، اندر کی طرف مقعر ہے؛
- ویکیوم بلبلہ: ڈھالے ہوئے حصے میں ایک اندرونی گہا، شدید طور پر جب سطح گرتی ہے، زیادہ تر ناکافی ہولڈنگ پریشر + دیوار کی ضرورت سے زیادہ موٹائی کی وجہ سے۔ ہینڈلنگ کا طریقہ ایک ہی ہے۔