GMT آٹوموٹو مولڈنگ ٹولنگ کے کلیدی تکنیکی نکات
Sep 09, 2026
تھرمو پلاسٹک GMT گلاس فائبر چٹائی-مضبوط مرکبات، ہلکے وزن، اثر مزاحمت، اور ری سائیکلیبلٹی کے شاندار فوائد کے ساتھ، نئی توانائی کی گاڑیوں کے لیے بڑے ساختی اجزاء، جیسے بیٹری شیلڈز، انڈر باڈی پروٹیکٹرز، اور فرنٹ-ماڈیولز میں بڑے پیمانے پر لاگو کیے گئے ہیں۔ روایتی تھرموسیٹ ایس ایم سی کمپریشن مولڈنگ کے عمل کے برعکس، GMT مولڈنگ ایک پراسیس روٹ کو استعمال کرتی ہے جس میں شیٹ میٹریل کی بیرونی پری ہیٹنگ اور شکل دینے کے لیے مولڈ کولنگ شامل ہوتی ہے، جو ٹولنگ کی سختی، درجہ حرارت کنٹرول سسٹمز، شیئر اسٹرکچرز، اور آٹومیشن مطابقت پر خصوصی تقاضے عائد کرتی ہے۔ یہ مقالہ بڑے آٹوموٹیو GMT اجزاء پر توجہ مرکوز کرتا ہے اور تھرمو پلاسٹک مولڈنگ ٹولز کے ساختی ڈیزائن، درجہ حرارت پر قابو پانے کے اہم نکات، عام مسائل، اور متعلقہ عمل کی اصلاح کے حل پیش کرتا ہے۔
I. ورک فکسچر کی مجموعی ساخت (بڑے آٹوموٹو پرزے)
1. فارم ورک فریم باڈی
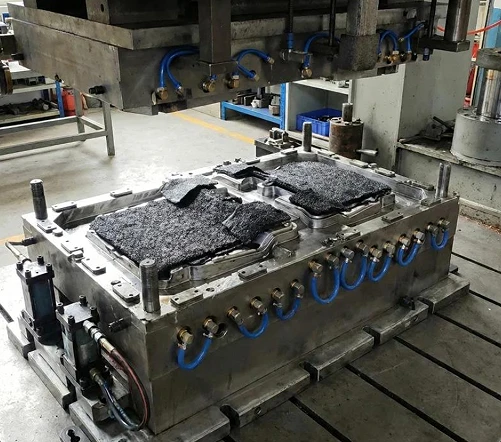
مواد: HRC30 - 36 سختی کے ساتھ P20 / 718H سخت سٹیل۔ موٹی فریم اور کمر کو مضبوط کرنے والی پسلیاں 10 - 20 MPa ہائی پریشر کو برداشت کرنے اور دباؤ کی وجہ سے بڑے-سائز کے سانچوں کو خراب ہونے سے روکتی ہیں۔
مولڈ گہا کی سطح کو Ra0.8 - 1.6 μm سے پالش کیا جاتا ہے۔ ڈرافٹ اینگل 3 ڈگری - 5 ڈگری ہے تاکہ بڑے حصوں کو گرانے کے دوران سطح پر خروںچ کو روکا جا سکے۔ اختتامی فرق کو کنٹرول کرنے اور فلیش کو دبانے کے لیے درست گائیڈ پن اور گائیڈ آستین + پوزیشننگ پن۔
شیئرنگ ایج: اسٹریچ ایبل عمودی مونڈنے والے کنارے کا ڈھانچہ، مولڈ کے اندر براہ راست مونڈنا، بعد میں تراشنے کے عمل کو کم کرنا اور فلیش کی موٹائی کو کنٹرول کرنا۔
· انجیکشن سسٹم: ملٹی-پوائنٹ سنکرونس انجیکشن، بڑے-حصوں کو نکالنے کے دوران وارپنگ کو روکتا ہے۔ سطح کے معیار کو بہتر بنانے کے لیے ویکیوم ایگزاسٹ کے ساتھ مربوط کیا جا سکتا ہے۔
2. تھرمل مینجمنٹ سسٹم [GMT ٹولنگ کا بنیادی]
GMT اور SMC کے درمیان بنیادی فرق: SMC کے سانچوں کو مسلسل گرم کیا جاتا ہے۔ GMT ورک فکسچر بنیادی طور پر کولنگ کے لیے ہیں۔
1. تقسیم شدہ ہائی-بہاؤ گہرا-ہول کولنگ واٹر سرکٹ (بڑے حصوں کے لیے ضروری)
ایک میٹر سے زیادہ سائز کے بڑے ٹکڑوں کے لیے، دیوار کی مختلف موٹائیوں اور پسلیوں کی پوزیشنوں میں ٹھنڈک کی شرح کا فرق آسانی سے بقایا تناؤ اور وارپنگ کی خرابی کا سبب بن سکتا ہے۔ تقسیم شدہ آزاد درجہ حرارت کنٹرول کا استعمال کرتے ہوئے، کلیدی علاقوں کو کنفارمل کولنگ، متوازن گرمی کی کھپت حاصل کرنے، اور جہتی استحکام کو یقینی بنانے کے لیے بنایا جا سکتا ہے۔
1. مقامی معاون حرارتی: الیکٹرک ہیٹنگ ٹیوبوں کو ایمبیڈڈ پارٹ انسٹالیشن ایریا اور موٹی پسلی والے علاقوں میں ترتیب دیا جا سکتا ہے تاکہ قبل از وقت ٹھنڈک اور مواد کی کمی سے بچا جا سکے۔
مولڈ کام کرنے کا درجہ حرارت: 60 - 90 ڈگری ; شیٹ میٹریل فرنس کے باہر پہلے سے گرم کرنا: 170 - 190 ڈگری، پی پی میٹرکس کے انحطاط کو روکنے کے لیے، 230 ڈگری سے زیادہ کی سختی سے ممانعت کریں۔
3. خودکار موافقت انٹرفیس
· مکینیکل ہینڈ اور شیٹ پوزیشننگ لمٹ بلاکس کے لیے محفوظ میٹریل ہینڈلنگ انٹرفیس؛
· انٹیگریٹڈ آئل سرکٹ اور ایئر سرکٹ؛ ہائیڈرولک پریس ٹنیج کے ساتھ مطابقت رکھتا ہے: 1600 - 4000ٹی بڑی ہائیڈرولک پریس۔
II عام آٹوموٹیو GMT اجزاء اور ٹولنگ کی اہم خصوصیات
|
GMT حصے |
ورک ویئر ڈیزائن کے اہم نکات |
|
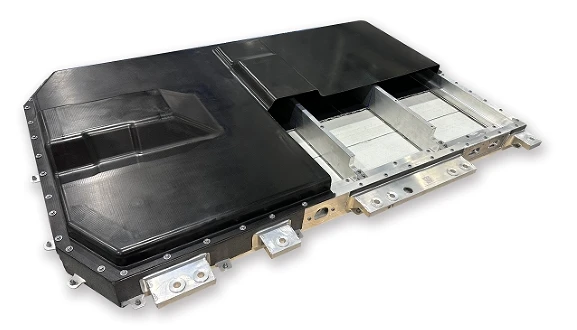
بیٹری پیک حفاظتی کور |
بڑی-علاقہ فلیٹ پلیٹ + گھنے مضبوط کرنے والی پسلیاں؛ زون کولنگ؛ اعلی سختی سڑنا فریم؛ تنصیب کے لیے ایک سے زیادہ protrusions؛ ان-مولڈ تراشنا |
|
کار انڈر باڈی گارڈ پلیٹ |
اعلی پہلو تناسب، پتلی دیوار؛ کنٹرول وارپنگ؛ ویکیوم ایگزاسٹ؛ کم flange |
|
فرنٹ-اینڈ ماڈیول بریکٹ |
ایک سے زیادہ سرایت شدہ حصے؛ پیچیدہ concavities اور convexities؛ مواد کے بہاؤ کو کنٹرول کرنا، ریشوں کو ضرورت سے زیادہ مونڈنے سے بچانا |
|
مخالف-تصادم بیم |
موٹی-سیکشن ساختی اجزاء؛ مناسب دباؤ برقرار رکھنے؛ اثر کی کارکردگی کو یقینی بنانے کے لیے متوازن کولنگ |
III GMT ٹولنگ اور SMC ٹولنگ کے درمیان کلیدی فرق
|
پروجیکٹ |
تھرمو پلاسٹک GMT ٹولنگ |
تھرموسیٹنگ ایس ایم سی ٹولنگ |
|
مولڈنگ اصول |
شیٹ کے مواد کو بھٹی کے باہر پہلے سے گرم کیا جاتا ہے، اور مولڈ ٹھنڈا اور مضبوط ہو جاتا ہے (جسمانی مرحلے میں تبدیلی) |
مولڈ کو مسلسل گرم کیا جاتا ہے، اور رال کیمیکل کیورنگ اور کراس- لنکنگ سے گزرتی ہے۔ |
|
درجہ حرارت کنٹرول سسٹم |
بنیادی طور پر زون کولنگ کا استعمال کرتے ہوئے |
مسلسل حرارتی (گرم تیل / برقی حرارتی) |
|
مولڈنگ سائیکل |
45-90 s |
3-6 منٹ |
|
مواد کی ری سائیکلنگ |
اجزاء کو کچل کر دوبارہ استعمال کیا جا سکتا ہے۔ |
ناقابل ری سائیکل |
|
ناکامی کا خطرہ |
سرد اور گرم سائیکل کی تھکاوٹ، آبی گزرگاہوں میں رکاوٹ، بلیڈ کے کنارے پہننا |
اعلی-درجہ حرارت آکسیکرن سنکنرن |
چہارم بڑے پیمانے پر-GMT ٹولز اور ڈیزائن سے بچنے کے اقدامات کی عام ناکامیاں
پارٹ وارپنگ، ڈائمینشن انحراف:بنیادی وجہ ناہموار ٹھنڈک ہے۔ حل: منقسم کولنگ، شکل والے پانی کے چینلز، دیوار کی موٹائی کے فرق کی اصلاح، سکڑنے کے لیے معقول الاؤنس۔
فائبر کے بہاؤ میں خرابی اور ناکافی مقامی طاقت:خام مال کی جگہ کی حد؛ ریشوں کو شدید طور پر دھونے اور بے گھر ہونے سے روکنے کے لیے مولڈ بند ہونے کی رفتار کا الگ الگ کنٹرول۔
ضرورت سے زیادہ اڑنے والا کنارے:مولڈ فریم کی سختی کو بڑھانا؛ گائیڈ کالموں کی پوزیشننگ کی درستگی کو بہتر بنانا؛ مونڈنے والے بلیڈ کے خلا کو بہتر بنائیں
.تیز کنارہ تیزی سے نیچے جاتا ہے۔:کٹنگ کنارے کا مقامی بجھانا سخت ہونا۔
ڈیمولڈنگ اخترتی:متعدد مطابقت پذیر اخراج کو انجام دیں اور مولڈ کے لیے ایک مناسب ڈرافٹ اینگل سیٹ کریں۔
V. مکمل GMT مولڈنگ عمل کا بہاؤ
GMT شیٹ میٹریل کی کٹنگ → گرم ہوا کے تندور میں 170 - 190 ڈگری پر پہلے سے گرم کرنا → خودکار ہاتھ مواد کو تیزی سے ورک پیس کیوٹی میں فیڈ کرتا ہے → ہائیڈرولک پریس کی تیزی سے بندش → ہائی-پریشر ہولڈنگ (10 - 20 MPa) → کولنگ اور مولڈ کے اندر شیپنگ حصے کو ہٹانا اور اگلے چکر میں داخل ہونا۔