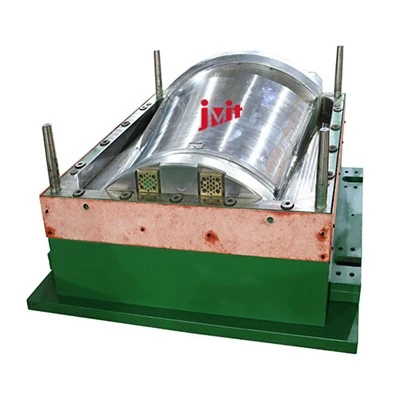
ایس ایم سی وال پینل مولڈ
SMC وال پینل مولڈ تھرموسیٹ کمپوزٹ کمپریشن مولڈ ہیں جو SMC شیٹ مولڈنگ کمپاؤنڈ کو اعلی درجہ حرارت اور دباؤ کے تحت باتھ رومز، کنٹینر کیبنز، ہوٹل کے مربوط باتھ روم کے نظاموں اور بیرونی آرائشی دیواروں کے پینلز کے واٹر پروف وال پینلز میں دبانے کے لیے استعمال ہوتے ہیں۔ یہ پینلز...
- فاسٹ ڈیلیوری
- کوالٹی اشورینس
- 24/7 کسٹمر سروس
مصنوعات کا تعارف
SMC وال پینل مولڈ تھرموسیٹ کمپوزٹ کمپریشن مولڈ ہیں جو SMC شیٹ مولڈنگ کمپاؤنڈ کو اعلی درجہ حرارت اور دباؤ کے تحت باتھ رومز، کنٹینر کیبنز، ہوٹل کے مربوط باتھ روم کے نظاموں اور بیرونی آرائشی دیواروں کے پینلز کے واٹر پروف وال پینلز میں دبانے کے لیے استعمال ہوتے ہیں۔ ان پینلز میں کلاس A کی ہموار سطح کی تکمیل، پیٹھ پر مضبوط پسلیاں، واٹر پروف اور شعلہ-ریارڈنٹ خصوصیات، اور بہترین جہتی استحکام شامل ہیں۔
I. مولڈ کا مجموعی ڈھانچہ
1. اوپری اور زیریں مولڈ گہا (بنیادی تشکیل دینے والے اجزاء)
· پیٹرکس:
تشکیل شدہ دیوار پینل کی اگلی سطح پر، اس کا علاج آئینے کی پالش اور کروم چڑھانا سے کیا جاتا ہے۔ یہ فلم کی منتقلی کی ساخت اور خالص رنگ اعلی-چمکنے والی سطحوں کے اطلاق کو قابل بناتا ہے۔ سطح کی کھردری Ra 0.4 μm سے کم یا اس کے برابر ہے، جو اینٹی-چپکنے والی اور آسان ڈیمولڈنگ خصوصیات فراہم کرتی ہے۔
· کاؤنٹرڈی:
تشکیل شدہ دیوار کے پینل کے پچھلے حصے پر، طول بلد اور ٹرانسورس ری انفورسنگ پسلی کے نالیوں کو ڈیزائن کیا گیا ہے، جو دیوار کے پینل کی موڑنے والی مزاحمت کو بڑھاتے ہوئے ایک مربوط مضبوط پسلی بناتے ہیں۔ انسٹالیشن پن اور کنکشن سلاٹ انسٹالیشن اور کنکشن کے مقاصد کے لیے محفوظ کیے جا سکتے ہیں۔
2. درجہ حرارت کنٹرول سسٹم
· دو اہم حرارتی طریقے:
· تیل کی گردش حرارتی: درجہ حرارت کا کنٹرول ±3 سے 5 ڈگری کی درستگی کے ساتھ یکساں ہے۔ یہ بڑے-سائز والے وال پینلز (1200×2400mm، 1500×3000mm) کی بڑے پیمانے پر پیداوار کے لیے موزوں ہے۔
الیکٹرک ہیٹنگ راڈ ہیٹنگ: کم سرمایہ کاری کی لاگت، چھوٹے اور درمیانے بیچ کے لیے موزوں، اور چھوٹے اور درمیانے- سائز کے تصریح کے سانچوں کے لیے۔ معیاری مولڈنگ درجہ حرارت: 140 ~ 160 ڈگری۔
3. دشاتمک پوزیشننگ + ایگزاسٹ سسٹم
درست گائیڈ کالم اور گائیڈ آستین کے چار سیٹ اس بات کو یقینی بناتے ہیں کہ بند ہونے کے عمل کے دوران بڑی فلیٹ پلیٹ انحراف نہ کرے، اور اڑنے والے کنارے کو 0.1 ملی میٹر سے کم یا اس کے برابر کنٹرول کیا جاتا ہے۔
مائیکرو-ایگزاسٹ گرووز گہا + اختیاری ویکیوم ایگزاسٹ کے ارد گرد سیٹ کیے گئے ہیں، جو شیٹ میٹریل میں ہوا کے بلبلوں، مواد کی کمی اور سطح کے پن ہول کے نقائص سے بچنے میں مدد کرتے ہیں۔
4. مولڈ خالی کرنے والا
نیومیٹک انجیکشن اور ملٹی-پوائنٹ پن لے آؤٹ کا استعمال کرتے ہوئے، بڑے-سائز کے وال پینلز کو تڑپنے اور خراب ہونے سے روکا جاتا ہے، جس سے ڈیمولڈنگ کے دوران پینلز کے چپٹے پن کو یقینی بنایا جاتا ہے۔

II عام مولڈ مواد کا انتخاب (پیداوار کی عمر کی بنیاد پر)
| مر سٹیل | گرمی کے علاج کی سختی۔ | تخمینہ شدہ سائیکل کی زندگی | قابل اطلاق منظر |
P20/718H
| HRC32~38
| 300,000 سے 500,000 مولڈ سائیکل
| روایتی سویلین وال پینلز کے چھوٹے اور درمیانے-سائز کے بیچز، لاگت کے لیے بہترین انتخاب-تاثریت
|
2738
| HRC34~40
| 500,000 سے 800,000 مولڈ سائیکل
| اعلی-تعدد بڑے پیمانے پر پیداوار، برآمدی آرڈرز،-لیول کی ظاہری ضروریات
|
H13 ہیٹ ٹریٹمنٹ اسٹیل
| HRC48~52
| 800,000 سے 1,000،000 + بیچز
| بڑے-پیمانے کی پریس مشین، ہائی-دباؤ بڑے پیمانے پر پیداوار، طویل-مدت مسلسل پیداوار
|
سطح کا علاج:
کیویٹی آئینے کی سطح کو پالش کرنا + سخت کرومیم الیکٹروپلاٹنگ 5-10 μm۔ یہ لباس-مزاحم، سنکنرن کے خلاف مزاحم ہے، اور پینٹ کی سطح کو کھرچائے بغیر اسے بار بار گرایا جا سکتا ہے۔

III باقاعدہ عمل کے پیرامیٹرز اور پیداوار کا بہاؤ
1. تشکیل کے لیے بنیادی پیرامیٹرز
مولڈ بنانے کا دباؤ: 800 - 2000T ہائیڈرولک کمپریشن پریس
مولڈ درجہ حرارت: 145 - 155 ڈگری
ہولڈنگ اور کیورنگ ٹائم: 120 - 200 سیکنڈ
· ایس ایم سی میٹریل فیڈنگ: مواد کو کاٹنا، وزن کرنا اور بچھانا، اور یہ بیک وقت ہیٹ ٹرانسفر آرائشی فلمیں رکھ سکتا ہے۔ ایک بار مولڈنگ کے دوران آرائشی سطح کو نہیں اتارا جاتا۔
2. مکمل پیداواری عمل
1. مولڈ کو پہلے سے گرم کریں اور گہا میں اندرونی/بیرونی ڈیمولڈنگ ایجنٹ لگائیں۔
2. SMC شیٹ کو کاٹیں، ٹھیک ٹھیک وزن کریں اور اسے سانچے میں رکھیں، پھر آرائشی فلم کو جوڑیں۔
3. مولڈ کو بند کریں → ہائی پریشر کے تحت مولڈ کو لاک کریں → مستقل درجہ حرارت برقرار رکھیں اور ٹھیک کرنے کے لیے دباؤ لگائیں۔
4. مولڈ کو کھولیں اور نیومیٹک ایکچویٹرز کا استعمال کریں تاکہ پرزوں کو ڈیمولڈنگ کے لیے ایک سے زیادہ پوائنٹس پر باہر نکال سکیں۔
5. دیوار کے پینل کے کناروں کو تراشیں، گڑھے ہٹائیں، معائنہ کریں اور اسٹور کریں۔ SMC模压成型原理

چہارم ایس ایم سی وال پینل مولڈز کے کلیدی ڈیزائن پوائنٹس
1. مسودہ:
پلیٹ کا جھکاؤ 1 ڈگری سے زیادہ ہے، اور کمک کی سلاخوں کی پوزیشن 1.5 ڈگری سے زیادہ ہے۔ یہ پلیٹ کی سطح کو الگ ہونے سے روکنے اور کمک کی سلاخوں کو ٹوٹنے سے بچانے کے لیے ہے۔
2. پسلی کی ترتیب کو مضبوط بنانا:
باہم بنے ہوئے گرڈ ری انفورسمنٹ بارز، جن کی بار کی موٹائی عام طور پر دیوار کے پینل کی موٹائی سے 0.8 گنا زیادہ ہوتی ہے، نہ صرف وزن کم کرتی ہے بلکہ خرابی کو بھی روکتی ہے۔ کاٹنے کے بعد، کمک سلاخوں کی تنصیب کی پوزیشن اب بھی برقرار ہے.
3. دیوار کی موٹائی کی یکسانیت:
دیوار کے پینلز کی روایتی موٹائی 3 سے 5 ملی میٹر ہے۔ موٹائی کے فرق کو 0.5 ملی میٹر کے اندر کنٹرول کیا جانا چاہئے تاکہ بعض علاقوں میں ناہموار علاج اور وارپنگ سے بچا جا سکے۔
4. سطح کا ڈیزائن ٹائپ کریں۔:
burrs کو کنٹرول کرنے اور بعد میں ٹرمنگ آپریشنز کے کام کے بوجھ کو کم کرنے کے لیے چار-سائیڈ اوور فلو چینلز اور ایگزاسٹ چینلز کو یکجا کرتے ہوئے پلانر الگ کرنے کا طریقہ اختیار کریں۔
5. انٹیگریٹڈ پری-انسٹال شدہ نٹ انسرٹس دستیاب ہیں۔ دبانے کے عمل کے دوران، دھاگے والے سوراخ بعد میں ڈرلنگ کی ضرورت کے بغیر آسان تنصیب کے لیے براہ راست بن جاتے ہیں۔

V. اہم درخواست کے منظرنامے۔
1. مکمل باتھ روم SMC واٹر پروف وال پینلز، شاور روم کی دیوار کے پینل، باتھ روم کی چھتیں؛
2. پورٹیبل ہسپتال، کنٹینر ڈارمیٹریز، عارضی طور پر دوبارہ آبادکاری کے لیے تیار شدہ اندرونی دیوار کے پینل؛
3. ہوٹل اپارٹمنٹس، ہوم اسٹے مربوط باتھ روم کی دیوار کے پینل؛
4. ریل ٹرانزٹ، جہاز کے اندرونی اندرونی-سنکنرن دیوار کے پینل، صنعتی مخالف-سنکنرن بیرونی دیوار کے پینل۔
ڈاؤن لوڈ، اتارنا ٹیگ: ایس ایم سی وال پینل مولڈ، چین ایس ایم سی وال پینل مولڈ مینوفیکچررز، فیکٹری